


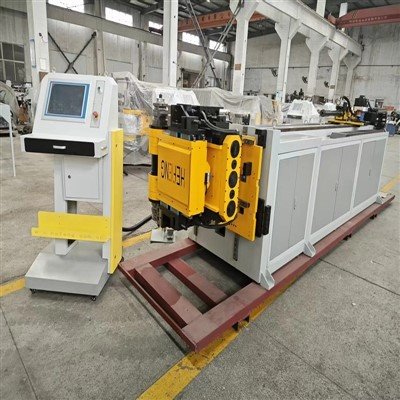
CNC rafmagns rörbeygjukerfi
CNC rafmagnsrörbeygjukerfið virkar algjörlega á fjölása algeru servódrifum og kemur í stað hefðbundinna vökvarása fyrir beina-vélræna framkvæmd. Þessi arkitektúr útilokar varmaolíurek og vökvamengun á sama tíma og hann skilar stöðugri hornnákvæmni.
Framleiðslustofnun:Byggt í kringum álags-létta, þunga-veggsuðu úr einlitu stáli, gangur vélarrúmið undir glæðingu og nákvæmni CNC borun í hita-stýrðri aðstöðu til að tryggja burðarvirki stífleika við allt að 150 kN álag. Sérhver rammi er leysir-truflaður fyrir rúmfræðilega röðun fyrir rafsamsetningu, sem fylgir nákvæmlega ISO 9001 gæðastjórnunarstöðlum.
Tæknilýsing
|
Færibreytuflokkur |
Upplýsingar um forskrift |
|
Hámark Þvermál rörs |
Φ 10 mm - Φ 89 mm (sérsniðið allt að Φ 150 mm) |
|
Hámark Veggþykkt |
0,5 mm - 4.0 mm (háð efni) |
|
Beygja ásar |
5 til 9 rafmagnsásar (Y, B1, B2, C1, C2, X1, X2, Z) |
|
Einn radíus (CLR) |
Lág.. 1 x OD (sértækt forrit) |
|
Beygja nákvæmni |
± 0,05 mm (línuleg) / ± 0,05 gráður (snúningur) |
|
Drifkerfi |
AC Absolute Servo Motors með Planetary Reducers |
|
Stjórnkerfi |
Iðnaðartölva með snertiskjá HMI & 3D uppgerð |
|
Rafmagns- og öryggissamræmi |
380V / 415V, 50/60Hz, 3-fasa; CE & UL löggiltur rafmagnsarkitektúr |
Helstu eiginleikar
Allur-rafmagns servóarkitektúr:Fjarlægir vökvaafleiningar, dregur úr orkunotkun um 40% í aðgerðalausu ástandi og fjarlægir frávik olíuhita frá framleiðslulotum.
Lokað-Loop Springback Compensation:Innbyggðir skynjarar mæla tafarlausa efnisendurheimt eftir-beygju, sem gerir stjórnkerfinu kleift að stilla sjálfkrafa yfir-beygjuhorn í raun-tíma.
Fjölbreytt-stafla verkfæri:Tekur allt að þrjá mismunandi radíusa auk rúllu-beygjustafla á einum verkfæraturni, sem framkvæmir flóknar rúmfræði án handvirkra verkfæraskipta.
Árekstursskynjun truflana:Innbyggða iðnaðartölvan framkvæmir for-beygjuþrívíddarlíkingar af túpunni gegn vélaríhlutum, sem kemur í veg fyrir að verkfæri hrynji áður en framleiðsla fer í gang.
Dynamic Pressure Booster:Forritanleg vagnaaukning beitir áskrafti við þéttar-radíusbeygjur, sem lágmarkar veggþynningu á ytri radíus og hrukkum á innri radíus.
Vinnuferli
Efnishleðsla:Óunnið pípulaga efni er hlaðið handvirkt eða sjálfkrafa inn í loftspennuspennu á fóðurvagninum (X-ás).
Fóðrun og snúningur:Vagninn staðsetur rörið langsum (Y-ás) og snýr því að nákvæmu pólhorninu (B-ás) fyrir upphafsbeygjuhnútinn.
Staðsetning dorns:Innri dorn nær framhjá snertipunktinum til að styðja við innri rörvegginn gegn egglosun.
Framkvæmd beygju:Þrýstimótið og klemmumótið læsa rörinu við beygjumótið, á meðan servó-drifinn beygjuarmur (C-ás) sópar að forritaða horninu.
Inndráttur og losun:Dorninn dregst örlítið til baka áður en henni er lokið til að fjarlægja túpuna og deyr opinn fyrir næstu vísitölulotu.
Umsóknir
Útblásturskerfi bifreiða:Vinnsla á áli og ryðfríu stáli rör fyrir hvarfakútasamstæður og útrásarpípu með þéttum beygjuradíusum.
HVAC&R íhlutir:Beygja kopar og áli uppgufunar-/eimsvala afturbeygjur með núll vegghrun og þétt hallavik.
Aerospace vökvalínur:Framleiðir þunnt-veggað títan og inconel vökvarásir sem krefjast strangrar fylgni við staðla um hreinleika og sléttleika í geimferðum.
Iðnaðarhúsgögn og búnaður:Myndar pípulaga stálgrind fyrir sjúkrarúm, líkamsræktarbúnað og hillur í atvinnuskyni með samkvæmri fagurfræðilegri áferð.
CNC rörbeygjuvélaverkfæri og stillingar á dorn
Til að ná ákjósanlegri beygjurúmfræði krefst samsvörunar tækjastillingar sem eru sniðnar að sérstökum togstyrk efnis og lengingareiginleika.
Beygjastýringar og klemmudeyjur:Framleitt úr fölsuðu ál stáli (H13 eða 40Cr), lofttæmihita-meðhöndlað að HRC 58-62 og nákvæmni CNC slípað til að passa nákvæmlega við ODs rör.
Dornir:Harðar-krómhúðaðar sveigjanlegar stáldornur með 3 til 7 tenglum, stilltar út frá CLR-til-þvermálshlutfalli til að koma í veg fyrir hrukkum innri-radíus.
Þurrkudeyja:Brons- eða Ampco málmþurrkudeyjar staðsettar beint á undan snertipunktinum til að koma í veg fyrir að efni bólgist á þéttum-radíusbeygjum.
Þrýstingur:Servo-samstillt aðstoðarmót sem passa við fóðurhraða til að koma í veg fyrir rispur og ójöfn efnisdrátt.
Sérsniðin
Sjálfvirkni samþætting:Samhæfni við tengi við 6-ása hleðslu/affermingu liðskiptra vélmenna eða gantry hleðslukerfi með stöðluðum stakri I/O eða Profinet samskiptareglum.
Lengd rúmlengd:Vegalengd vagns stækkanleg úr venjulegum 3000 mm upp í 6000 mm fyrir auka-langa pípulaga undirvagnshluta.
Gata / klippa samþætting:Valfrjáls vökvakerfi eða servó-drifin holu-gataeiningar sem eru samþættar beint inn í beygjulotuna fyrir eða eftir beygjuröðina.
Gæði og prófun
Gæðasannprófun fylgir ströngum-reglum um hússkoðun áður en búnaður er sendur:
Geometrísk kvörðun:Laser interferometer mælingar sannreyna línulega ás staðsetningarnákvæmni yfir fulla rúmlengd.
Hleðslupróf:Stöðug þurr-lota í gangi í 48 klukkustundir við herma rekstrarálag til að fylgjast með hitastöðugleika rafmagnsskápa og servódrifa.
Dæmi um staðfestingu:Prufukeyrsla með því að nota-hráefnislotur frá viðskiptavini; fullunnar beygjur eru skoðaðar á 3D Coordinate Measuring Machine (CMM) til að veita alhliða skoðunarskýrslur.
Fylgnistaðlar:Rafmagnstöflur byggðar í samræmi við CE og UL öryggisforskriftir, með iðnaðaröryggisliðum, samtengdum öryggishliðum og ljósagardínum. Verksmiðjusamþykktarprófun (FAT) samskiptareglur eru fáanlegar til að -afrita viðskiptavini fyrir sendingu.
Algengar spurningar
Sp.: Hvernig bætir allt-rafmagnið upp fyrir afbrigði af efnislotum og afturhlaupi?
A: Stýrihugbúnaðurinn inniheldur aðlagandi springback gagnagrunn. Þegar ný lota af túpum er hlaðin er frumsýnishluti keyrður. Stýrieiningin mælir raunverulegan hornendurheimt með samþættum kóðara, reiknar frávikið og beitir sjálfkrafa leiðréttingarstuðli á allar síðari beygjur í þeirri lotu.
Sp.: Hver er hámarkstími til að skipta um verkfæri milli mismunandi þvermál rör?
A: Með því að nota fljótlegt-vökvakerfi eða handvirkt fleygklemmukerfi á verkfærastaflanum tekur algjör umskipti á beygjumótum, þrýstimótum og dornum venjulega á milli 15 til 25 mínútur.
Sp.: Getur þetta kerfi séð um ferhyrnd eða rétthyrnd rör?
A: Já. Með því að skipta út venjulegum hringlaga-rörverkfærasettum fyrir samsvarandi ferhyrndar/ferhyrndar sniðmót og stilla færibreytur snúningsáss sem ekki eru-, vinnur vélin hola burðarhluta (HSS) með hlutfallslegri togstýringu.
Sp.: Hvaða CAD skráarsnið eru samhæf við stjórnunarhugbúnaðinn?
A: Innbyggður IPC flytur inn staðlaðar .STEP, .IGES og .DXF skrár. Hugbúnaðurinn dregur út miðlínuhnit, beygjuhorn og beinar lengdir sjálfkrafa og breytir þeim í keyranlegan vélkóða.
Sp.: Hvaða gagnsemiskröfur eru nauðsynlegar á verksmiðjugólfinu?
A: Vélin þarf staðlaða 3-fasa iðnaðaraflgjafa (380V/415V) og þrýstiloftsleiðslu sem gefur 0,6-0,8 MPa fyrir pneumatic klemmuaðgerðir. Ekki er þörf á kældu vatni eða vökvahringrás.
Sp.: Hver er hefðbundin ábyrgð og tækniaðstoð eftir-sölu?
A: Allar kjarna vélrænar samsetningar og servómótorar bera 12 mánaða staðlaða ábyrgð, studd af tiltækum varahlutabirgðum á heimsvísu. Fjargreiningarstuðningur er innbyggður í gegnum örugga iðnaðar Ethernet tengingu, sem gerir verkfræðingum okkar kleift að leysa hugbúnað og PLC færibreytur á heimsvísu innan 24 klukkustunda.
maq per Qat: cnc rafmagns rör beygja kerfi, Kína cnc rafmagns rör beygja kerfi framleiðendur, birgja, verksmiðju
Þér gæti einnig líkað


Hringdu í okkur