


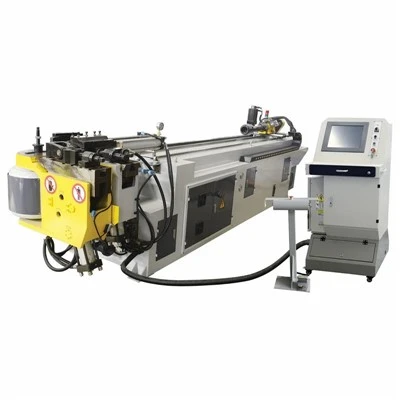
Multi-Ball Dorn Tube Beygjuvél
Multi-Ball Dorn Tube Beygjuvél
Hannað fyrir snúningsbeygju á þunnt-veggað málmrör með þéttum miðlínu radíum (CLR)<= 1.5D), this multi-ball mandrel tube bending machine prevents inner-wall wrinkling, cross-sectional flattening (ovalization), and excessive outer-wall thinning. An articulated multi-ball mandrel operates internally to support the neutral axis, while a synchronized wiper die and pressure die system control material flow. Built on a stress-relieved heavy-gauge steel frame and driven by absolute encoder servo axes, the system maintains repeatable angular accuracy within plus-minus 0.1 degrees across high-volume production in stainless steel, titanium, and alloy applications.
Tæknilýsing
|
Forskrift færibreyta |
Iðnaðarstaðalsvið (alveg sérhannaðar) |
|
Hámark Ytra þvermál rörs (OD) |
Phi 16 mm - Phi 120 mm (Veggþykkt: 0,5 mm - 5 mm) |
|
Hámark Beygjuhorn |
180 gráður + bakslagsuppbót |
|
Min. Miðlínu radíus (CLR) |
1.0D - 1.5D (háð efnislengingu) |
|
Mandrel Articulation |
2 - 12 sveigjanleg króm-húðuð hert verkfærastálkúlur |
|
CNC ása stillingar |
5-ása (fóðrun, snúningur, beygja, útdráttur, flutningur á vagni) |
|
Driftækni |
AC servó mótorar ásamt nákvæmum plánetu gírkassa |
|
Vökvaaðstoðarþrýstingur |
14 MPa - 21 MPa (klemma, þrýstihylki og útdráttarrásir) |
|
Aflgjafakröfur |
380V/415V/480V, 50Hz/60Hz, 3-fasa |
Helstu eiginleikar
Stíf vélarrúm:Álags-létt suðu á burðarstáli lágmarkar snúningsrammabeygju við beygjulotur úr ryðfríu stáli með miklu-togi.
Lokað-Loop Servo Architecture:Eyðir vökvadrif; Staðsetning áss er fylgst með í-rauntíma með fjöl-snúningsalgildum kóðara á fóðrunar- og snúningsásum.
Forritanleg afturköllun dorns:Snemmbúin útdráttarforritun kemur í veg fyrir að verkfæri skori á innveggi þar sem rör ná til beygjuhorna.
Samstilltur örvunarvagn:Beitir axial þrýstikrafti- meðan á beygjunni stendur til að færa efni í átt að ytri radíus, sem berst beint gegn hættu á þunnum-veggbroti.
Industrial HMI stjórnborð:Er með rauntímagreiningu-, I/O vélbúnaðarvöktun, skref-fyrir-skref hnitforritun og 10,000+ hluta forritaminnisgeymslu.
Vinnuferli
Hleður:Hráar slöngur eru hlaðnar handvirkt eða með sjálfvirkum tímaritahleðslutæki í fóðurvagninn.
Innsetning dorns:Fjöl-kúluhornið færist fram að innan og staðsetur topp kúlnanna nákvæmlega á snertipunkti beygjumótsins.
Klemning og leiðsögn:Klemmudreifingin festir rörið við beygjumótið, en þurrkudeyjan þrýstir þétt að snertilinum til að koma í veg fyrir beygju.
Rotary Draw Beygja:Beygjuarmurinn snýst um snælduna með vökvaþrýstingsdæluaðstoð. Kúlur úr horninu eru kyrrstæðar inni í beygjuradíusnum og styðja innri vegginn í röð.
Útdráttur og losun:Dorninn dregst örlítið til baka til að hreinsa nýmyndaðan radíus, klemman opnast og vagninn vísir fram fyrir síðari beygjur eða losar fullgerða hlutann.
Umsóknir
Útblásturskerfi bifreiða:Útblásturshausar með mörgum -radíusum, pípum hvarfakúts og túrbóhleðslulínum sem krefjast stöðugs þversniðs- í 304/409 ryðfríu stáli.
Aerospace vökvalínur:Vökva-, loft- og eldsneytisdreifingarlínur framleiddar úr léttu títaníum (2/9) og inconel málmblöndur.
Loftræstikerfi og iðnaðarvarmaskipti:Þröngar U-beygjur og flóknar afturhausar úr kopar, áli og þungum-veggjum kolefnisstálrörum.
Iðnaðarvélar og burðargrind:Há-styrkir pípulaga byggingarhlutar sem krefjast strangra fagurfræðilegra og víddarvikna.
Verkfæri og stillingar
Vel heppnuð fjöl-kúlubeygja byggir á samsvarandi rúmfræði verkfæra sem er sniðin að flutningsstyrk röraefnis, ytra þvermál og hlutfall veggþykktar (D/t hlutfall).
Mandrel afbrigði:Myndaðir stífir innstungur, venjulegir-kúlutenglar og ofur-stutt bolta fyrir mikla 1.0D radíus. Byggingarefni innihalda hertu ál stáli, Ampco ál-brons (fyrir ryðfríu/títan til að koma í veg fyrir nögl) og nylon/pólýprópýlen innlegg.
Heill verkfærapakki:Fylgir með samsvarandi beygjustíflu, klemmu, þrýstihylki, þurrkudóu og tindunarsamsetningu.
Fljótleg-Breyta hönnun:Snögg-lyklarásir og vökvakerfis-hraðklemma millistykki lágmarka heildarskiptitíma verkfæra í innan við 20 mínútur.
Sérstillingarvalkostir
Sjálfvirk innri smurning:Innbyggðar pneumatic þokudælur skila mældu smurefni beint á dornkúlurnar til að lágmarka núning og lengja endingu verkfæra.
Fjöl-staflaverkfæri:Stöðluð verkfæraútlit leyfa stillingar með mörgum-radíusum eða blandaðar rörstærðir á einni vélaruppsetningu.
Samþætting vélfærafrumu:Sérsniðin pneumatic og rafmagns I/O handshaking tengi fyrir óaðfinnanlega samþættingu með sjálfvirkum hleðslu/losunarvélmennum.
Öryggis- og girðingarstillingar:Hljóð-dempandi hljóðeinangrun og öryggisljósagardínur sem eru hannaðar til að uppfylla staðbundna öryggisstaðla verksmiðjunnar (CE / OSHA).
Gæðaeftirlit og prófun
Stöðug framleiðsla er tryggð með ströngum-vinnu- og mælifræðiaðferðum innanhúss:
Byggingarvinnsla:Helstu vélar undirstöður gangast undir varmaglæðingu og streitu-losunarmeðferð áður en hár-fræsun er á stórum CNC gólfborunarvélum, sem tryggir samhliða rúmás innan 0,02 mm.
Sendingarstaðfesting:Staðfesting á bakslagi yfir alla servó-drifna ása með því að nota laser interferometer mælikerfi.
Verksmiðjuviðurkenningarprófun (FAT):Hver vél gengst undir 72-stunda samfellda þurrkeyrsluprófun sem fylgt er eftir með prófunarbeygjum á lifandi efni. Sendingar innihalda fullkomna víddarskoðunarskýrslu, efnisvottorð fyrir mikilvæga byggingarhluta og CMM mælingar sannprófunargögn fyrir prufuhluta.
Algengar spurningar
Sp.: Hvernig reikna ég út réttan fjölda dornkúla sem þarf fyrir tiltekna rörstærð mína?
A: The required ball count is dictated by your centerline radius (CLR) and wall thickness ratio. Tight radii (less than or equal to 1.5D) and thin walls (t/OD < 0.05) require greater articulation-typically 4 to 8 balls to support the inner wall continuously. Thicker walls or wider radii (>2.5D) þarf almennt færri bolta (1 til 2) eða traustan tappa til að koma í veg fyrir óþarfa núning.
Sp.: Hver eru aðalskiptin-á milli vökvadrifs og servó-rafdrifs fyrir beygjuásinn?
A: Vökvadrif skila háu upphafstogi með lægri fjármagnskostnaði, sem gerir þau tilvalin fyrir þungar kolefnis-stálpípur yfir Phi 80 mm. Servó-rafdrif koma í veg fyrir breytingar á olíuhita, veita hraðari hröðunar-/hraðaminnkun, bjóða upp á nákvæma endurtekningarnákvæmni (plús-mínus 0,05 gráður) og minnka orkunotkun í aðgerðalausu-tímabili um allt að 40%.
Sp.: Hvernig kemurðu í veg fyrir að innri veggur risni og skelli þegar þú beygir ryðfríu stáli eða títan?
A: Innri veggskorun er milduð með því að passa dorn efni við efnafræði rörsins. Fyrir ryðfríu stáli og títan tilgreinum við Ampco (ál-brons) tindarkúlur frekar en hert stál til að koma í veg fyrir að málmur taki sig upp og rífi. Þetta er parað við samþætt innra mistur smurkerfi til að draga stöðugt úr núningi meðan á dráttarfasanum stendur.
Sp.: Getur þessi vél unnið rétthyrnd eða ferhyrnd burðarrör?
A: Já, með sérstökum verkfærapakka. Vinnsla á rétthyrndum eða ferhyrndum slöngum krefst samsvörunar þurrkudeyja, sérhæfðra rifa klemmublokka og sundraða innri dorn sem eru hönnuð til að styðja við flata hliðarveggi gegn hruni inn á við og bungu.
Sp.: Hvaða veitutengingar þarf að undirbúa á verksmiðjugólfinu okkar áður en vélin er afhent?
A: Staðlaðar kröfur fela í sér stöðugan 3-fasa iðnaðaraflgjafa sem samsvarar staðbundinni spennu, hreint og þurrt þrýstiloftslína (0.6 - 0.8 MPa) fyrir loftræstingu ventla og staðlaða vökvaolíu (ISO VG 46) ef hún er með vökvaafl. Alhliða teikningar af nytjaspori eru afhentar strax eftir pöntunarstaðfestingu.
Sp.: Hver er staðall smíðatími og hvaða stuðningur er innifalinn við gangsetningu?
A: Hefðbundin vélaframleiðsla og FAT leiðtími er á bilinu 60 til 90 dagar, allt eftir flókið ás og kröfum um sérsniðnar verkfæri. Notkun felur í sér-aðstoð á staðnum eða fjarstýringu, rekstrarþjálfun fyrir forritara og viðhaldsstarfsfólk og ævilangan fjargreiningaraðgang í gegnum tækniþjónustugáttina okkar.
maq per Qat: marg-kúludorn rör beygja vél, Kína fjöl-kúlu dorn rör beygja vél framleiðendur, birgjar, verksmiðja
Þér gæti einnig líkað



Hringdu í okkur