


Þung-kaldsagarvél
Þungur-kaldsagarvél: iðnaðarvöruforskrift
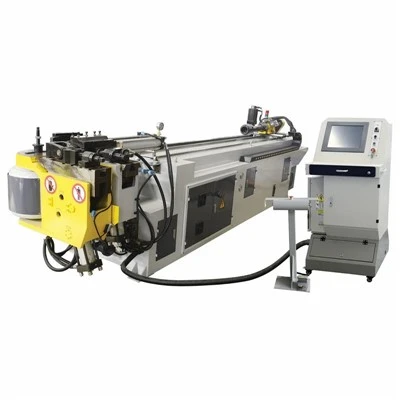
Heavy-kaldsagarvélin er hönnuð fyrir mikla-nákvæmni, burr-lausan skurð á burðarstáli, þykkum-vegguðum rörum, rörum og gegnheilum málmstöngum. Þessi vél, sem er hönnuð fyrir samfellda fjölskiptingu, notar lágan snúningshraða blaðs ásamt miklu togi og stífum vélrænni ramma til að dreifa varmaorku inn í flögurnar sem fjarlægðar voru og skilur vinnustykkið eftir kalt og óbreytt í byggingu.
Samþætting í þungar framleiðslulínur krefst öflugrar grunnverkfræði. Framleiðsluaðstaðan okkar notar þungar-gólf-leiðinlegar CNC-myllur til að vinna aðalsteypu-járn- og soðnu stálbeðsamstæðurnar í einni uppsetningu, sem tryggir samhliða jöfnun innan 0,02 mm yfir alla fóðurferðina. Mikilvægir snúningshlutar, þar á meðal aðalgírkassahúsið og rennibrautir sagarvagnsins, verða fyrir streitu-til að létta á hitauppstreymi fyrir nákvæmnisslípun.
Tæknilýsing
|
Parameter |
Forskriftarstaðall |
|
Hámark Skurðargeta (kringlótt) |
Allt að OD 350 mm (Solid bar) / OD 500 mm (Tube) |
|
Hámark Skurðargeta (ferningur/rétthyrningur) |
Allt að 400 mm x 400 mm |
|
Þvermál blaðs |
600 mm - 1500 mm TCT / Segmental blöð |
|
Main Motor Power |
30 kW - 90 kW (AC Vector Drive) |
|
Jaðarhraði blaðsins (skurðarhraði) |
20 - 120 m/mín (óendanlega breytilegt með inverter) |
|
Feeding Axis Drive |
Servó mótor með nákvæmni plánetugírkassa og grind-og-knúna |
|
Lengd skurðþol |
+/- 0.1 mm (Allt að 1000 mm lengd) |
|
Klemmukraftur |
Vökvakerfi tvískiptur-hliðar lóðrétt og lárétt klemma allt að 150 kN |
|
Þyngd vél |
8.500 kg - 22.000 kg (fer eftir gerð gerða) |
Helstu eiginleikar
Stífur steyptur-stálsagarvagn:Snældahúsið er steypt úr sveigjanlegu járni (QT500-7) til að gleypa harmónískan titring við truflun á skurði á þungum veggjum og lengja endingartíma karbítodda um 35%.
Tvöföld-vökvaklemma:Vinnuhlutir eru festir með samstilltum lóðréttum og láréttum vökvahólkum sem koma í veg fyrir tilfærslu efnis eða titring við gegnumbrotspunktinn.
Bakslag-Ókeypis gírkassaskipti:Aðalsagarsnældan er knúin áfram af hertri, nákvæmni-slípuðu gírlínu sem keyrir í olíu-baðssmurkerfi með virku hitastigi.
Sjálfvirk flögustjórnun:Innbyggt flísfæriband af sköfu-gerð undir skurðarsvæðinu er pör með háþrýsti kælivökvaskolun til að koma í veg fyrir að flís pakkist saman við há-mataraðgerðir.
Hlutfallsventil vökvakerfi:Klemmuþrýstingur er sjálfstætt stillanlegur með hlutfallslokum, sem kemur í veg fyrir að þunnt -veggað rör falli saman við mikið klemmuálag.
Vinnuferli
Efnishleðsla:Búnt eða stök snið eru flutt úr sjálfvirka inntakstímaritinu yfir á rúllufæribandið og skráð með forritanlegum servó-drifnum þrýstivagni.
Nákvæm staðsetning:Efnið hreyfist á móti vélrænu eða sjónrænu lengdarstoppi, sem ákvarðar skurðarlengdina innan +/- 0.1 mm fráviks.
Vökvaklemma:Tvíása lóðrétta og lárétta klemmur festa efnið beint við hlið útgangsbrautar blaðsins og hlutleysa titring.
Stýrð sagnálgun:Sagarvagninn fer fram eftir hertum línulegum leiðslum. Fóðurhraði stillir sjálfkrafa byggt á álagsviðmiðunarskynjara sem fylgjast með rafstyrk aðalhreyfils.
Skurðarferill:TCT blaðið framkvæmir skurðinn á hámarks yfirborðshraða, en mistur eða flóðkælivökvi er afhent beint á tanngengspunktinn.
Inndráttur og losun:Sagarvagninn dregst hratt til baka í upphafsstöðu, klemmur losnar og skurðarhlutinn færist yfir í flokkunar- eða útmatsstöðina.
Umsóknir
Þjónustumiðstöðvar fyrir stál:Hár-hraði, mikil-rúmmálsstærð á burðarvirkjum kolefnisstálbita (I-bitar, H-bitar, rásir) og þykkum-veggðum rörum til dreifingar.
Framleiðsla bifreiðaíhluta:Skurður nákvæmni úr álstálrörum fyrir burðarhluta undirvagns, drifskafta og fjöðrunartengla.
Orkusvið (olía og gas):Að vinna úr þykkum-vegguðum kolefnis- og álstálhlífum, slöngum og borpípueyðum sem krefjast vottaðs hornrétts og fernings.
Þungar vélar og búnaður:Stærð fyrir þunga burðarplötustangir, vökvahólkrör og burðargrind fyrir byggingar- og landbúnaðarvélar.
Verkfæri og stillingar
Sagarblaðaval:Fínstillt fyrir Tungsten Carbide Tipped (TCT) hringlaga sagarblöð og há-hraða stál (HSS) hlutablöð. Rödd og tönn rúmfræði (Triple Chip Grind) passa við sérstakan togstyrk efnis (Rm<= 1200 MPa).
Inn- og útfæðiskerfi:Modular rúlluborð, þver-flutningskeðjuþilfar og sjálfvirkir búntahleðslutæki sem hægt er að stilla frá 6 metra til 18 metra notkunarlengd.
Mælikerfi:Alger segulmagnaðir línulegir kóðarar fyrir staðsetningarnákvæmni; valfrjálsar leysimælingareiningar fyrir hitaþenslujöfnun á lengri keyrslum.
Samþætting smurningar:Staðlað lágmarksmagn smurningar (MQL) olíu-þokukerfi eða há-síueining fyrir flóðkælivökva með segulskilju og 50 míkróna pappírsbandsíu.
Sérsniðin
Sérsniðin innréttingakjálkar:Prófíl-sérstakir útlínukjálkar steyptir og CNC-vinnaðir til að passa við ó-staðlaðar byggingarform, sem lágmarkar aflögun á þunnum-vegguðum byggingarrörum.
Line Integration Protocol:PLC tengi (Siemens S7-1500 eða Allen-Bradley GuardLogix) stillt fyrir bein samskipti við uppstreymisvalsverksmiðjur eða niðurstreymis- og mælistöðvar.
Tæknilýsing:Öryggisskápar með hljóðdeyfandi-hljóðum með pneumatic rennihurðum, samtengdum öryggisrofum sem uppfylla CE/OSHA staðla og innri LED vinnulýsingu.
Útskriftarflokkun:Sjálfvirk pneumatic flokkunarhlið eða vélræna samþættingu-og-staðsetningar til að aðskilja rusluppskeruenda frá hæfum skornum hlutum.
Gæði og prófun
Byggingarheilleiki og vinnslunákvæmni eru sannreynd fyrir sendingu með strangri innri prófunaraðferð:
Skoðun á rúmfræðilegri nákvæmni:Laser interferometer kvörðun er framkvæmd á öllum línulegum ásum til að staðfesta endurtekningarhæfni staðsetningar innan +/- 0.02 mm yfir fulla ferð.
Snældaprófun:Radial og axial runout aðalsagarsnældu er mæld með því að nota há-nákvæmni skífuvísa, sem halda vikmörkum undir 0,008 mm.
Full-Load Factory Acceptance Test (FAT):Hver vél fer í 4-klukkutíma þurrkeyrslu sem fylgt er eftir með raunverulegri prufuskurði á stöðluðum prófunarvörum frá viðskiptavinum (Q345 / 42CrMo stálstangir) til að fylgjast með hitastöðugleika mótors, stöðugleika vökvaþrýstings og greiningu á titringsrófi.
Rekjanleiki efnis:Allar burðarsuðu gangast undir ultrasonic prófun (UT) eða segulmagnaðir agnir (MPI) á mikilvægum álags-berandi samskeytum. Efnisprófunarskýrslur (MTR) fyrir burðarstálplötur og svikin snældaskaft eru geymdar samkvæmt ISO 9001 gæðastjórnunarstöðlum.
Algengar spurningar
Sp.: Hver er hámarksveggþykkt og hörku sem þessi kalda sag getur skorið án þess að skemma karbíðtennurnar?
A: Vélin meðhöndlar burðarstál og álstál allt að Rm=1200 MPa hörku. Fyrir solid stangir er hámarksþvermál 350 mm. Fyrir þykka-veggað slöngur skalast veggþykktargetan allt að 50 mm eftir þvermál blaðsins og vali tannhalla. Hert efni yfir 45 HRC krefjast sérhæfðrar tannrúmfræði og minni skurðarhraða.
Sp.: Hvernig útilokar kaldskurðarferlið aukaafgreiðingaraðgerðir?
A: Ólíkt slípiefni-afskornum hjólum sem mynda mikinn núning og hitauppstreymi, nota þungar-kaldar sagir stíf TCT blað ásamt nákvæmri fóðurstýringu-hraða. Spónan gleypir allt að 90% af skurðarhitanum og heldur vinnustykkinu köldum. Hrein klippivirkni framleidd af sérhæfðri tannrúmfræði skilur eftir slétta, burtlausa brún með yfirborðsáferð Ra 3.2 - 6.3 um, sem gerir hlutum kleift að komast framhjá slípun.
Sp.: Hver er dæmigerð lífslíkur blaðsins og hvernig er fylgst með sliti blaðsins?
A: Líftími blaðsins er breytilegur eftir efnisflokki, veggþykkt og skurðarbreytum, venjulega á bilinu 3.000 til 8.000 skurðir á hverri skerpulotu fyrir venjulegt burðarkolefnisstál. Fylgst er með sliti blaðsins sjálfkrafa í gegnum CNC PLC, sem fylgist með mótorálagsstrauma. Þegar sljór eykur skurðþol umfram settan straumstyrk, kveikir kerfið á viðvörun fyrir notanda til að koma í veg fyrir að tönn klippist.
Sp.: Getur þessi vél fellt inn í núverandi sjálfvirka klippingu-í-lengdarlínu?
A: Já. Vélastýringararkitektúrinn notar staðlaðar samskiptareglur fyrir sviðsrútu í iðnaði (PROFINET, Ethernet/IP eða Modbus TCP) í gegnum Siemens eða Allen-Bradley PLCs. I/O merki leyfa beint handaband með færiböndum fyrir efnismeðferð, mælistoppum og flokkunarstöðvum niðurstreymis fyrir sjálfvirka eftirlitslausa notkun.
Sp.: Hvaða tól og uppsetningarkröfur eru nauðsynlegar á verksmiðjugólfinu?
A: Uppsetning krefst járnbentri steypu grunnplötu með að minnsta kosti 300 mm þykkt sem samsvarar þyngdardreifingu vélarinnar. Þjónustukröfur fela í sér 3-fasa aflgjafa (400V/480V, 50/60 Hz) að stærð fyrir heildartengt álag allt að 110 kVA, þrýstiloftstreymi við 6 bör (hreint og þurrt, 200 L/mín.) og tenging fyrir iðnaðarkælivökva eða utanaðkomandi flísútdráttarkerfi.
Sp.: Hverjir eru staðallir afgreiðslutímar fyrir framleiðslu og verksmiðjusamþykkisprófun (FAT)?
A: Staðlaðar vélastillingar þurfa 12 til 16 vikur frá móttöku samþykktra tækniforskrifta og útborgunar. Sérsniðin kjálkaverkfræði, sérhæfð samþætting efnismeðferðar eða sérstakar kröfur um PLC vörumerki lengja afgreiðslutíma í 18-22 vikur. Formlegar FAT samskiptareglur eru áætlaðar í verksmiðjunni okkar áður en útflutningur fer fram, þar sem afritun viðskiptavina er skylda fyrir sendingu.
maq per Qat: þunga-kalda sagavél, Kína framleiðendur, birgjar, verksmiðja fyrir þunga-kalda sagavél
chopmeH
Carbide kaldsagarvélÞér gæti einnig líkað




Hringdu í okkur