


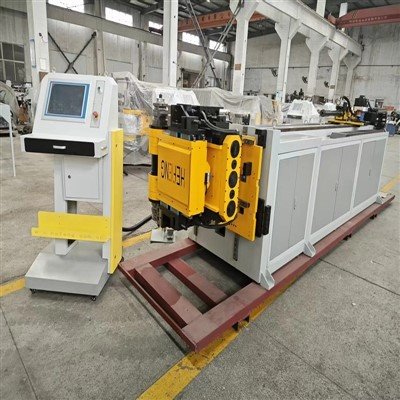
Rafmagns rörbeygjuvél fyrir álsnið
CNC rafmagnsrörbeygjuvélin er hönnuð fyrir mikla-nákvæmni, bjögun-lausa vinnslu á álprófílum, kringlóttum rörum og flóknum holum útpressum. Með því að nota algera servóstýringu á mörgum-ásum, skilar þessi vél samstillt fóðrun, snúning og beygingu til að koma í veg fyrir mengun vökvavökva, draga úr orkunotkun um 35% samanborið við vökvakerfi og viðhalda þéttri endurtekningarhæfni í vídd fyrir mikið-magn iðnaðarframleiðslu.
Tæknilýsing
|
Parameter |
Forskriftarsvið / staðall |
|
Hámark Þvermál rörs (hringlaga) |
Allt að Ø120 mm (sérsniðið allt að Ø160 mm) |
|
Hámark Prófílstærðir |
120 mm x 120 mm (ferningur/rétthyrnd) |
|
Hámark Veggþykkt |
0,5 mm - 6.0 mm (háð efni) |
|
Min. Miðlínuradíus (CLR) |
1,5 x D (fer eftir verkfærum og álfelgur) |
|
Stýrðir ásar |
5 til 8 ásar (Y, B1, B2, C1, C2, A, X1, X2) |
|
Beygjunákvæmni |
+/- 0.05 gráður með beinum-drifnum servógírkassa |
|
Nákvæmni fóðrunar |
+/- 0.03 mm í gegnum grind-og-drifhjóladrif |
|
Drifkerfi |
Full rafmagns servó (Mitsubishi / Yaskawa servó mótorar) |
|
Stjórnkerfi |
Iðnaðar IPC með 3D uppgerð og snertiskjá GUI |
|
Hámark Beygjuhraði |
120 gráður/sek |
Helstu eiginleikar
Full rafmagns servó arkitektúr:Fjarlægir vökvaafleiningar, dregur úr varmaflæði, útilokar hættu á olíuleka og skilar nákvæmri endurgjöf á snúningsvægi sem er nauðsynlegt til að stjórna aflögun mjúks-álblendis áls.
Dynamic Springback Compensation:Innbyggt reiknirit reikna út frákastshorn efnis í rauntíma- á grundvelli útblásturstemprunar (td 6063-T5, 6061-T6) og veggþykkt, sem tryggir úttak frá fyrsta hluta til hægri.
Forritanleg dornútdráttur:Servó-stýrð tímasetning snemmbúins útdráttar kemur í veg fyrir að innri-vegg hrukkum og þver-þversnið hrynur við þéttar-radíusbeygjur á þunnum-vegguðum sniðum.
Hönnun gegn-klómu klemmu:Ó-merkjandi þurrkumót og hjálparkerfi fyrir þrýstimót koma í veg fyrir að yfirborðsskífun verði á fáguðum eða rafskautuðum álprófílum.
Modular Industrial Frame:Streitu-létt af þungri stálsuðu sem er glöðuð við 600 gráður C til að koma í veg fyrir innri burðarspennu, sem tryggir sveigjuþol við hámarks beygjuálag.
Vinnuferli
Efnishleðsla:Álsniðið er hlaðið á fóðurvagninn handvirkt eða með sjálfvirkum búntahleðslutæki.
Staðsetning dorns:Innri dorn fer að snertipunkti beygjunnar til að styðja við innri vegginn og koma í veg fyrir fletingu.
Fóðrun og snúningur:Servómótorar staðsetja rörið línulega (Y-ás) og snúnings (B-ás) fyrir fyrsta beygjuhnit.
Framkvæmd beygju:Beygjuarmur á C-ás snýst um miðjuformið á meðan þrýstimótið og örvunarbúnaðurinn beita samstilltu framþrýstingi til að vinna gegn þynningu á ytri radíus.
Losun og útdráttur:Klemmudreifingin losnar, dornin dregst örlítið til baka fyrir lokafléttustigið og hringrásin endurtekur sig fyrir flóknar -radíus rúmfræði.
Umsóknir
Bílar:EV rafhlöðu kælislöngur, burðarvirki árekstur og stýrisbrautir fyrir sóllúgu úr 6000-röð álblöndu.
Byggingarkerfi:Fortjaldveggjastokkar, burðargrind og bogadregnir gluggaramma sem krefjast núllrar yfirborðsbjögunar.
Loftræsting og kæling:Skilabeygjur og flóknar greinar í kopar-varamaskiptum úr áli.
Iðnaðarbúnaður:Vélfæraarmar, færibandsstýringar og léttar vélarhús.
Verkfæri og stillingar
Val á verkfæri:Verkfærasett eru nákvæm-vinnuð úr Ampco bronsi, hertu verkfærastáli (H13) eða næloni/delrin innskotum, allt eftir slípiefni sniðs og snyrtivörukröfur.
Venjulegur verkfærapakki:Inniheldur beygjumót, klemmamót, þrýstimót, þurrkumót og staðlaða tappta sem passa við sérstaka CAD prófílteikningu viðskiptavinarins.
Fljótleg-Breyta verkfærakerfi:Vökva- eða vélrænar hraðlosarar-máta gera heildarskipti á verkfærum á innan við 15 mínútum, sem lágmarkar stöðvunartíma línu fyrir margar-vörulotur.
Sérsniðin
Fjöl-staflaverkfæri:Hægt að stilla með tveimur eða þremur verkfærastöflum fyrir breytilegan-radíusbeygju í einni uppsetningu.
Sjálfvirkni samþætting:Tengist óaðfinnanlega við vélfærafræðilega hleðslu-/affermingararma, sjálfvirka gata-/borhausa og iðnaðarfæribandakerfi fyrir ómannaðar frumur.
Sérhæfðir þversniðar-:Sérsniðnar þurrkumót og sundurskornar dorn sem eru hannaðar sérstaklega fyrir ósamhverfar pressuðu álprófíla, holar rásir og fjöl-lausa hitabrotshluta.
Gæði og prófun
Í-Húsvinnslumöguleikar:Mikilvægar burðargrindur, gírkassar og aðalspindlar eru unnar á 5-ása DMG MORI CNC borunarmyllum til að viðhalda rúmfræðilegum vikmörkum innan +/- 0.01 mm.
Strangt verksmiðjusamþykkispróf (FAT):Sérhver vél gengst undir lögboðna 72-stunda samfellda þurrkeyrsluprófun sem fylgt er eftir með lifandi efnisprófunum með raunverulegum sýnishornum viðskiptavinarins.
Málskoðun:Fullbúin beygjusýni eru staðfest með því að nota leysimæla og FARO arma til að fara yfir-geisla miðlínu, hornfrávik og sporöskjuhlutfall gegn CAD gögnum viðskiptavinarins.
Algengar spurningar
Sp .: Hvernig kemur rafmagns rörbeygjari í veg fyrir að yfirborð rispast á anodized ál sniðum?
Sv.: Vélin notar ó-merkjandi pólýúretan þrýstiinnlegg, bronsþurrkumót með litlum-núningi og forritanlega klemmuþrýstingsstýringu. Vegna þess að fóðrunar- og klemmuhreyfingum er stjórnað af óháðum servóásum frekar en háþrýstivökvahólkum, er yfirborðsnúningur og þrýstingsstuðlar lágmarkaðir, sem verndar fullunna byggingarlist.
Sp.: Hver er dæmigerður endingartími verkfæra þegar unnið er með 6063-T5 álpressur?
A: Þurrkunarstíflur og dorn vinna venjulega á milli 50.000 til 100.000 beygjur áður en þarfnast viðhalds eða endur-vinnslu, allt eftir veggþykkt, smurgæði og hvort álið er með slípiefni eða hlífðarhúð.
Sp.: Getur þessi vél séð um ósamhverfa hol álprófíl án þess að hrynja innri veggina?
A: Já. Með því að nota fjöl-sveigjanlega dorn (stinga eða kúlu dorn) ásamt servó-stýrðri snemmútdrætti og forritanlegum örvunarmóti, heldur vélin innri holrúmsstuðningi í gegnum allan beygjubogann til að koma í veg fyrir hrukkun eða fletingu.
Sp.: Hvað þarf til uppsetningar- og rekstrarþjálfunar?
Sv: Vélin starfar á venjulegu 3-fasa iðnaðarafli (380V/415V, 50/60Hz) með þrýstilofti (0,6 MPa). Við bjóðum upp á fullkomna uppsetningu á staðnum eða fjarstýringu, PLC/IPC forritunarþjálfun og rúmfræðilega kvörðun af yfirverkfræðingum okkar í notkun.
Sp.: Hvernig er meðhöndlað hugbúnaðaruppfærslur og fjargreiningu?
A: Stjórnkerfið er með iðnaðartölvu með innbyggðri-Ethernet-tengingu. Verkfræðiteymi okkar getur skráð sig á öruggan hátt inn á PLC í gegnum VPN fyrir fjarlægu bilanaleit, fínstillingu breytu og hugbúnaðaruppfærslur án þess að trufla starfsemi verksmiðjunnar.
Sp.: Hver er venjulegur afgreiðslutími fyrir sérsniðna-vél?
A: Staðlaðar stillingar eru sendar innan 45 til 60 daga. Einingar sem krefjast sérsniðinna fjöl-staflaverkfæra sem eru hönnuð sérstaklega fyrir flóknar byggingar- eða álpressur í bifreiðum þurfa venjulega 75 til 90 daga, sem felur í sér sýnispróf og prufuafritun fyrir sendingu.
maq per Qat: rafmagns rör beygja vél fyrir ál snið, Kína rafmagns rör beygja vél fyrir ál snið framleiðendur, birgja, verksmiðju
chopmeH
Engar upplýsingarÞér gæti einnig líkað



Hringdu í okkur